
 EN


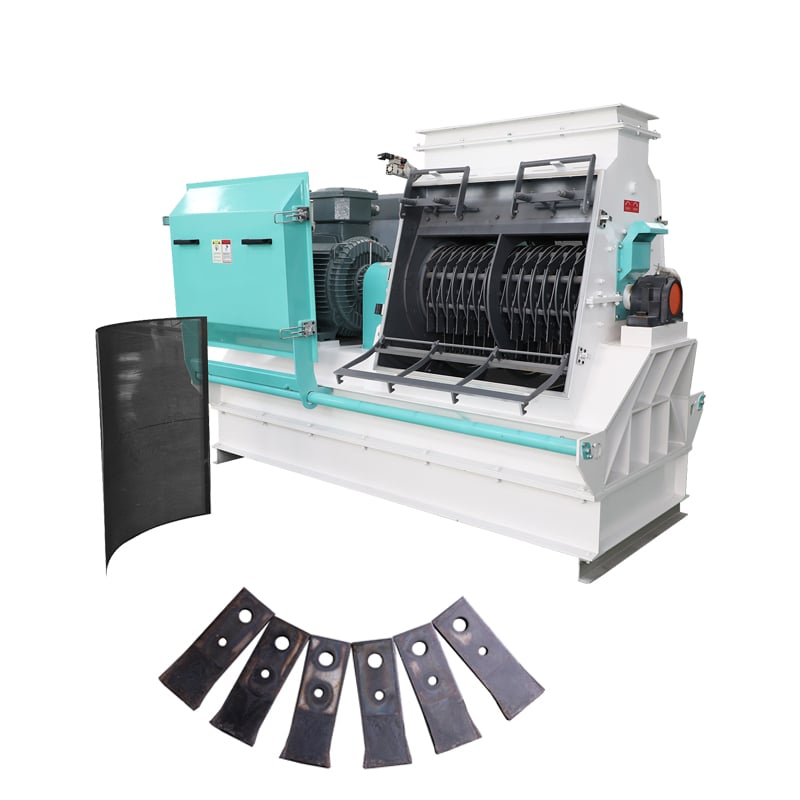
1. Giriş
Bir çekiçli değirmen, iç parçaları aşındıktan sonra bile çalışmaya devam edebilir. Ancak aşınmış çekiç kenarları, genişlemiş elek açıklıkları veya tıkanmış delikler, partikül boyutunu, üretim kapasitesini ve genel öğütme performansını yavaş yavaş etkileyebilir.
Yem üreticileri için zorluk, düşen üretim miktarının nedeninin aşınmış bir çekiçli değirmen bıçağı, uygun olmayan bir çekiçli değirmen eleği, tutarsız besleme ya da başka bir işletme sorunu olup olmadığını belirlemektir. Parçaları çok erken değiştirmek bakım maliyetlerini artırırken, çok geç değiştirmek istemsiz duruşlara ve kararsız öğütme sonuçlarına yol açabilir.
Bu kılavuz, çekiçli değirmen bıçakları ve eleklerinin dikkat gerektirdiğini gösteren temel belirtileri, durumlarının nasıl değerlendirileceğini ve yem işleme hattınız için uygun çekiçli değirmen yedek parçalarının nasıl seçileceğini açıklar.
2. Hızlı Cevap: Çekiçli Değirmen Bıçakları ve Elekleri Ne Zaman Değiştirilmelidir?
Ölçülebilir aşınma, görünür hasar veya besleme malzemesindeki değişikliklerden ya da işletme koşullarından kaynaklanmayan sürekli bir öğütme performansı düşüşü tespit edildiğinde çekiçli öğütücü bıçağını veya çekiçli öğütücü elekini değiştirin ya da kontrol edin.
Çekiçli öğütücü bıçaklarını şu durumlarda değiştirin ya da bakımını yapın:
Keskin kenarlar belirgin şekilde yuvarlanmaya başladığında.
Her iki kullanışlı çalışma kenarı da aşındığında.
Çekiçler, çekiç-elek aralığını değiştirecek kadar kısalırsa.
Pim deliklerinde belirgin uzama, çatlaklar veya diğer hasarlar oluştuğunda.
Çekiçli öğütücü elekini şu durumlarda değiştirin ya da bakımını yapın:
Çatlaklar, yırtıklar, çukurlar veya hasarlı montaj alanları görünür olduğunda.
Elek delikleri gerekli spesifikasyonun ötesinde genişlediğinde.
Elek nemli veya yağlı malzeme nedeniyle tekrar tekrar tıkanıyorsa.
Son ürün tanecik boyutu çok kaba veya tutarsız hâle gelir.
Bu belirtiler, üretim kapasitesi, motor yükü, besleme tutarlılığı ve üreticinin bakım talimatları ile birlikte değerlendirilmelidir. Her öğütücü için geçerli tek bir değiştirme aralığı yoktur.
3. Yuda, Öğütücü Bıçakları ve Elekleri İçin Ne Sunuyor?
Yuda'nın resmi yedek parça kategorisi, Hem Elek Plakası Hem de Öğütücü Bıçağı listeler. Öğütücü bıçağı sayfası, malzemeyi daha küçük ve daha homojen parçacıklara ayırmak için tasarlanmış bıçakları tanımlar ve farklı öğütme gereksinimleri için özelleştirilmiş tasarımların da mevcut olduğunu belirtir.
Shanghai Yuanyuda International Trade Co., Ltd.
Web sitesinde yayımlanan ürün bilgileri aşağıdaki ayrıntıları belirtir.
|
Öğe |
Yayınlanan bilgiler |
|
Öğütücü bıçağı uyumluluğu |
Sağlanan ürün bilgilerinde SFSP56, SFSP65 ve SFSP66 serisi öğütücüler için bıçaklar listelenmiştir. |
|
Kanat seçenekleri |
Referans makalede, tungsten karbür püskürtme kaynak yöntemi, sert alaşım seçenekleri ve özelleştirilmiş tasarımlar açıklanmıştır. |
|
Özelleştirme |
Bıçak tasarımları, farklı öğütme uygulamaları için özelleştirilebilir. |
|
Ekran Plakası |
Yuda'nın resmi yedek parça kategorisinde listelenmiştir |
|
Ekran özellikleri |
Uyumlu modeli, delik boyutunu, plaka kalınlığını, malzeme türünü ve diğer gereksinimleri tedarikçiyle doğrulayın |
Resmi yedek parça sayfası, her model için evrensel bir bıçak boyutu, ekran deliği özelliği veya kullanım ömrü bilgisi sağlamaz. Alıcılar, sipariş vermeden önce bu ayrıntıları kendi makinaları için doğrulamalıdır.
Shanghai Yuanyuda International Trade Co., Ltd.
Ürün ayrıntıları için lütfen Yuda Çekiç Öğütücü Bıçağı sayfası ve Yuda Yedek Parça kategorisi .
4. Çekiç Öğütücü Bıçağının Değiştirilmesi Gerektiğinin Beş İşareti
4.1 Yuvarlaklaşmış veya aşınmış çalışma kenarları
Çekiç öğütücü bıçağının çalışma kenarları, besin maddeleriyle tekrarlanan çarpmalar sırasında yavaş yavaş aşınır. Kenarlar yuvarlandıkça çekiç, malzemeyi gerekli tanecik boyutuna parçalamada daha az etkili hale gelebilir.
Hamurun öğütme çıktısı, ham madde ve işletme ayarları değişmeden kalınlaşıyorsa, yalnızca ekranın sorunlu olduğunu varsaymadan önce çekiç kenarlarını kontrol edin.
4.2 Benzer Çalışma Koşullarında Azaltılmış Çıkış
Üretim miktarındaki azalma, çekiçlerin aşınmış olabileceğini gösterebilir; ancak bu tek başına kesin bir kanıt değildir. Besleme hızı, nem içeriği, elek durumu ve hava akımı da performansı etkileyebilir.
Benzer koşullar altında üretim kayıtlarını karşılaştırın. Eğer çıkış sürekli azalıyorsa ve inceleme, önemli ölçüde çekiç aşınması olduğunu doğruluyorsa, çekiçlerin değiştirilmesi gerekebilir.
4.3 Artan Çekiç-Elek Aralığı
Çekiçler kısaldıkça, çekiç uçları ile elek arasındaki aralık artabilir. Bu durum öğütme verimini düşürebilir ve nihai ürünün daha iri taneli olmasına katkıda bulunabilir.
Aralığı, ekipman üreticisinin belirttiği prosedüre göre ölçün. Aşınmış çekiçlerin soruna katkıda bulunup bulunmadığını kontrol etmeden, ilk adım olarak daha ince bir elek seçmeyin.
4.4 Pim Delikleri veya Çekiç Gövdeleri Etrafındaki Hasar
Uzatılmış pim delikleri, çatlaklar, deformasyon veya diğer yapısal hasarlar güvenli çalışmayı etkileyebilir. Hasarlı parçalar üreticinin denetim kriterlerine göre hızlıca değerlendirilmeli ve gerekirse değiştirilmelidir.
4.5 Rotor Üzerinde Eşit Olmayan Aşınma
Rotorun bir ucundaki çekiçlerin diğer ucundakilere kıyasla daha hızlı aşınması, eşit olmayan besleme veya öğütme odası içindeki malzeme dağılımıyla ilgili bir sorunun göstergesi olabilir.
Farklı bir çekiç malzemesi otomatik olarak seçmeden önce besleyiciyi, giriş ağzını ve malzeme dağılımını kontrol edin.
5. Elek Deliği Değiştirilmesi Gerektiren Dört Belirti
5.1 Genişlemiş Elek Delikleri
Çekiçli öğütücü elek deliği, öğütme odasından geçebilecek parçacıkları belirler. Elek aşındıkça delikleri genişleyebilir ve orijinal boyut aralığının dışındaki parçacıkların geçmesine izin verebilir.
Eleği özellikle yoğun malzeme darbesine maruz kalan bölgelerde olmak üzere birkaç noktadan kontrol edin. Ölçümleri orijinal veya onaylı teknik özelliklerle karşılaştırın.
5.2 Çatlaklar, Yırtıklar veya Deforme Alanlar
Delik sıraları boyunca çatlaklar, yırtık bölgeler, çukurlar ve hasar görmüş montaj alanları, eleğin artık kullanım için uygun olmadığını gösterebilir.
Yapısal hasarı gidermeden önce bitmiş ürünün görünür şekilde tutarsız hâle gelmesini beklemeyin.
5.3 Tıkanmış Elek Açıklıkları
Nemli, yağlı veya yapışkan bileşenler elek açıklıklarında birikebilir. Tıkanmış delikler etkin açık alanı azaltır; bu da malzeme boşaltımını kısıtlayabilir ve yem öğütme verimini etkileyebilir.
Plakayı değiştirmeden önce tıkanmanın ham madde durumu, nem oranı, temizlik prosedürleri ya da elek seçimiyle ilişkili olup olmadığını kontrol edin.
5.4 Tutarsız Bitmiş Parçacık Boyutu
Eğer nihai ürün daha iri veya daha değişken hâle geliyorsa, hem eleği hem de çekici-elek aralığını kontrol edin. Elek aşınması olası bir nedendir; ancak aşınmış çekiciler ve ham madde değişiklikleri de benzer belirtiler ortaya çıkarabilir.
6. Çekici Değirmen Elek Boyutunun Yem Öğütme Verimine Etkisi
Doğru öğütme öğesi (çekiçli değirmen) elek boyutunun seçilmesi, partikül boyutu, üretim kapasitesi ve işletme maliyetleri arasında denge kurmak için hayati öneme sahiptir.
Daha küçük bir elek açıklığı genellikle partiküllerin geçebilmesi için daha ince hâle gelmesini gerektirir. Malzeme türüne ve değirmen konfigürasyonuna bağlı olarak bu durum, partiküllerin öğütme odasında geçirdiği süreyi artırabilir ve üretim kapasitesini etkileyebilir.
Daha büyük bir açıklık malzemenin daha kolay geçmesine izin verebilir; ancak bir sonraki işlem aşaması tarafından istenen hedef partikül boyutunu sağlayamayabilir.
|
Süzgecin durumu |
Olası Etki |
Ne Kontrol Edilmeli |
|
Uygulama için çok küçük açıklık |
Düşük üretim kapasitesi veya artmış öğütme yükü |
Hedef partikül boyutu, malzeme özellikleri ve elek spesifikasyonu |
|
Çok büyük açıklık |
Son ürün aşırı kaba olabilir |
Partikül boyutu gereksinimleri ve alt süreç ihtiyaçları |
|
Aşınma nedeniyle deliklerin büyümesi |
Parçacık boyutu dağılımında kademeli değişiklik |
Ölçülen delik boyutları ile onaylı spesifikasyon arasındaki karşılaştırma |
|
Malzeme tarafından tıkanan açıklıklar |
Etkin açık alanın azalması ve boşaltımın kısıtlanması |
Malzemenin nem oranı, tıkanma ve temizleme uygulamaları |
|
Çatlak veya hasar görmüş plaka |
Güvenilir olmayan çalışma ve potansiyel güvenlik endişeleri |
Plakanın bütünlüğü ve montaj durumu |
Elek deliği çapı, performansı etkileyen tek faktör değildir. Delik aralığı, açık alan yüzdesi, plaka kalınlığı, malzeme özellikleri, çekici durumu ve hava akımı da sonuçları etkileyebilir. Uygun kombinasyon, belirli çekici değirmeni ve yem formülasyonu için doğrulanmalıdır.
7. Azalmış Yem Öğütme Verimliliğinin Tanı Konulması Nasıl Yapılır
Yem öğütme verimliliği düştüğünde, çekiçli değirmen yedek parçalarının hemen değiştirilmesi temel sorunu çözmemiş olabilir. Yapılandırılmış bir inceleme, gerçek nedeni belirlemenize ve gereksiz bakım maliyetlerinden kaçınmanıza yardımcı olur.
Adım 1: Çalışma kayıtlarını karşılaştırın
Üretim miktarını, motor yükünü, besleme hızını, ham madde nemini ve son ürün partikül boyutunu kararlı bir çalışma dönemine göre kontrol edin.
Adım 2: Çekiçli değirmen bıçağını inceleyin
Yuvarlaklaşmış kenarlar, eşit olmayan aşınma, çatlaklar ile çekiç uzunluğunda veya pim deliği durumunda değişiklikleri kontrol edin.
Adım 3: Çekiçli değirmen elekini inceleyin
Tıkanmış ya da genişlemiş delikleri, çatlakları, deformasyonu ve uygun olmayan elek özelliklerini kontrol edin.
Adım 4: Çalışma sistemini kontrol edin
Besleme düzenliliğini, malzeme akışını, hava akışını ve üretici tarafından belirtilen diğer çalışma koşullarını gözden geçirin.
Adım 5: Sonucu kaydedin
İnceleme tarihini, çalışma saatlerini, işlenen malzemeyi, ölçülen aşınmayı ve herhangi bir değiştirme işlemini kaydedin. Bu kayıtları, gelecekteki bakım planlamasını iyileştirmek için kullanın.
Her zaman makineyi durdurun, güç kaynağını kesin ve iç bileşenleri incelemeye başlamadan önce üreticinin kilitleme (lockout) ve bakım prosedürlerine uyun.
8. Yaygın Sorunlar ve Sorun Giderme
|
Sorun |
Olası Sebep |
Önerilen Eylem |
|
İşlenmiş malzeme daha kaba hâle gelir |
Aşınmış çekiçler, genişlemiş elek delikleri veya çekiç-elek aralığının artması |
Çekiç kenarlarını inceleyin, elek deliklerini ölçün ve aralığı kontrol edin |
|
Elek değişikliğinden sonra üretim hacmi düşer |
Yeni elek, etkili açık alan açısından daha düşük olabilir veya uygun olmayan bir özellikte olabilir |
Delik çapını, delikler arası mesafeyi, açık alanı ve plaka kalınlığını karşılaştırın |
|
Elek açıklıkları tekrarlanan şekilde tıkanır |
Nemli, yağlı veya yapışkan ham madde |
Ham maddenin durumunu, temizliğini ve elek uygunluğunu gözden geçirin |
|
Çekiciler değiştirildikten sonra yeni titreşim |
Dengesiz çekici ağırlıkları, yanlış montaj veya başka bir mekanik sorun |
Makineyi durdurun ve ayar dengesini ve montajı kontrol edin |
|
Aşınma tek bir tarafta yoğunlaşmıştır |
Dengesiz besleme veya malzeme dağılımı |
Besleyiciyi, giriş ağzını ve öğütme odasındaki dağılımı inceleyin |
Bu olası nedenlerdir, kesin tanılar değil. Gerçek durumu inceleme yoluyla doğrulayın ve makine üreticisinin sorun giderme kılavuzuna uyun.
9. Doğru Çekiç Öğütücü Yedek Parçalarının Seçimi
Bir çekiçli öğütücü bıçağı veya çekiçli öğütücü elek ekranı satın alırken, tedarikçinin uyumluluğu ve üretim gereksinimlerini doğrulayabilmesi için yeterli bilgi sağlayın.
Teklif istemeden önce hazırlayacağınız bilgiler
Makine modeli: Örneğin ilgili SFSP serisi ve tam model adı.
Parça türü: Çekiçli öğütücü bıçağı, elek plakası ya da başka bir bileşen.
Orijinal teknik özellikler: Varsa çizimler, boyutlar, fotoğraflar, parça numaraları veya örnek.
Öğütülecek malzeme: Mısır, buğday veya diğer yem bileşenleri gibi.
Hedef parçacık boyutu: Gereken nihai parçacık boyutu ve uygulanabilir herhangi bir tolerans.
Çalışma koşulları: Tipik üretim kapasitesi, çalışma saati ve gözlemlenen aşınma deseni.
Malzeme ve işlem gereksinimleri: Tedarikçiden uygulamaya uygun temel malzemenin, keskin kenar işleminin ve diğer teknik özelliklerin doğrulanmasını isteyin.
Yuda'nın yayınladığı çekiçli öğütücü bıçağı bilgileri, özelleştirilmiş bıçak tasarımlarını ve farklı öğütme uygulamalarını açıklar. Yedek parça kategorisinde ayrıca elek plakaları ve çekiçli öğütücü bıçakları listelenir. Model uyumluluğu ve güncel teknik ayrıntılar için sipariş vermeden önce gereksinimleri doğrudan tedarikçiyle onaylayın.
Shanghai Yuanyuda International Trade Co., Ltd.
10. Sonuç
Çekiçli öğütücü bıçağının veya çekiçli öğütücü elekinin ne zaman değiştirilmesi gerektiğini bilmek, kararlı partikül boyutunu, güvenilir üretim kapasitesini ve etkili bakım planlamasını sürdürmek açısından hayati öneme sahiptir.
Yuvarlatılmış çekiç kenarları, genişletilmiş elek delikleri, tıkanmış açıklıklar, yapısal hasarlar ve sürekli performans değişiklikleri, öğütme sisteminin incelenmesi gereken nedenlerdir. Ancak hiçbir tek belirti, gerçek işletme koşulları kontrol edilmeden otomatik olarak değiştirme işlemine neden olmamalıdır.
Pratik bir bakım stratejisi, düzenli denetimleri, parçacık boyutu testlerini, geçiş kapasitesi kayıtlarını ve net yedek parça spesifikasyonlarını bir araya getirir. Öğütücü çekiçlerinin yedek parçalarını sipariş etmeden önce aşınmayı izleyerek ve uyumluluğu doğrulayarak, yem üreticileri daha bilinçli bakım kararları alabilir ve önlenilebilir duruş sürelerini azaltabilir.
Çekiç öğütücüsü bıçakları ve elek plakaları ile ilgili model özel bilgiler için lütfen Yuda Yedek Parçalar sayfasını ya da Çekiç Öğütücü Bıçağı ürün sayfasını .
11. Sıkça Sorulan Sorular (SSS)
S1: Çekiç öğütücüsü bıçakları ne sıklıkla değiştirilmelidir?
Evrensel bir değiştirme aralığı yoktur. Çekiç ömrü, işlenen malzeme türüne, çalışma saatlerine, çekiç tasarımına ve gerçek aşınma koşullarına bağlıdır. Çalışan kenarları denetleyin ve ekipman üreticisinin bakım önerilerine uyun.
S2: Aşınmış bir çekiç öğütücüsü elek plakasının başlıca belirtileri nelerdir?
Yaygın belirtiler arasında genişletilmiş delikler, çatlaklar, çukurlar, tıkanmış açıklıklar ve sonlandırılmış partikül boyutundaki değişiklikler yer alır. Ölçülen delik boyutlarını orijinal veya onaylı spesifikasyonlarla karşılaştırın.
S3: Daha küçük bir çekiçli öğütücü elek boyutu her zaman daha iyi öğütme sonuçları mı verir?
Hayır. Daha küçük bir elek açıklığı daha ince malzeme üretebilir; ancak bu, malzemenin ve makine konfigürasyonunun özelliklerine bağlı olarak üretim kapasitesini azaltabilir. Çekiçli öğütücü elek boyutunu hedef partikül boyutuna ve işletme gereksinimlerine göre seçin.
S4: Sadece aşınmış çekiçli öğütücü bıçaklarını mı değiştirebilirim?
Bu, üreticinin talimatlarına ve tam setin durumuna bağlıdır. Yeni ve aşınmış çekiçleri birlikte kullanmak ağırlık ve uzunluk farklarına neden olabilir. Uygun tasarımlar için üretici tarafından belirtilen şekilde tam seti veya eşleştirilmiş çiftleri değiştirin ve doğru dengeleme ile montajı sağlayın.
S5: Neden yeni bir elek takıldıktan sonra yem öğütme verimliliği düşer?
Olası nedenler arasında farklı bir etkili açık alan, uygun olmayan bir elek spesifikasyonu, tıkanmış açıklıklar, aşınmış çekiçler veya besleme malzemesindeki değişiklikler yer alır. Başka bir değişiklik yapmadan önce yeni eleği önceki spesifikasyonla karşılaştırın ve çekiç-elek aralığını inceleyin.
Soru 6: Çekiçli öğütücü yedek parçaları sipariş edebilmek için hangi bilgilere ihtiyaç vardır?
Tam makine modelini, parça türünü, mevcut çizimleri veya boyutları, işlenen malzemeyi, hedef parçacık boyutunu ve çalışma koşullarını belirtin. Sipariş vermeden önce tedarikçiden uyumluluğu ve uygulanabilir teknik özelliklerini onaylatın.
Soru 7: Yuda özel tasarlanmış çekiçli öğütücü bıçakları mı sunar?
Yuda’nın resmi çekiçli öğütücü bıçağı sayfasında, farklı öğütme gereksinimleri için bıçak tasarımlarının özelleştirilebileceği belirtilir. Mevcut seçenekleri doğrulamak için lütfen tedarikçiyle makine modelinizi ve teknik gereksinimlerinizi paylaşın.
Shanghai Yuanyuda International Trade Co., Ltd.
Yazar: Yuda Makine Mühendislik Ekibi
Yem makineleri üretimi, ekipman tasarımı, yedek parça seçimi ve yurt dışı proje desteği konularındaki deneyimimize dayanarak .
İçindekiler Tablosu
- 1. Giriş
- 2. Hızlı Cevap: Çekiçli Değirmen Bıçakları ve Elekleri Ne Zaman Değiştirilmelidir?
- 3. Yuda, Öğütücü Bıçakları ve Elekleri İçin Ne Sunuyor?
- 4. Çekiç Öğütücü Bıçağının Değiştirilmesi Gerektiğinin Beş İşareti
- 5. Elek Deliği Değiştirilmesi Gerektiren Dört Belirti
- 6. Çekici Değirmen Elek Boyutunun Yem Öğütme Verimine Etkisi
- 7. Azalmış Yem Öğütme Verimliliğinin Tanı Konulması Nasıl Yapılır
- 8. Yaygın Sorunlar ve Sorun Giderme
- 9. Doğru Çekiç Öğütücü Yedek Parçalarının Seçimi
-
10. Sonuç
- S1: Çekiç öğütücüsü bıçakları ne sıklıkla değiştirilmelidir?
- S2: Aşınmış bir çekiç öğütücüsü elek plakasının başlıca belirtileri nelerdir?
- S3: Daha küçük bir çekiçli öğütücü elek boyutu her zaman daha iyi öğütme sonuçları mı verir?
- S4: Sadece aşınmış çekiçli öğütücü bıçaklarını mı değiştirebilirim?
- S5: Neden yeni bir elek takıldıktan sonra yem öğütme verimliliği düşer?
- Soru 6: Çekiçli öğütücü yedek parçaları sipariş edebilmek için hangi bilgilere ihtiyaç vardır?
- Soru 7: Yuda özel tasarlanmış çekiçli öğütücü bıçakları mı sunar?
